§06-1INSPECTION FLOW
検査の流れ
材料が入ってから出荷するまで、5つの場面で確かめています。
- 01
受入検査
材料のミルシート(材料の証明書)と、寸法・キズを確認します。
- 02
初品検査
加工を始めた1個目は、図面のすべての寸法を測ります。
- 03
工程内検査
工程ごとに決めた頻度で抜き取り。測った値は記録に残します。
- 04
最終検査
測定室で寸法と外観を確認。必要な部品は三次元測定機で。
- 05
出荷
ご希望に合わせて、検査成績書とミルシートを添付します。
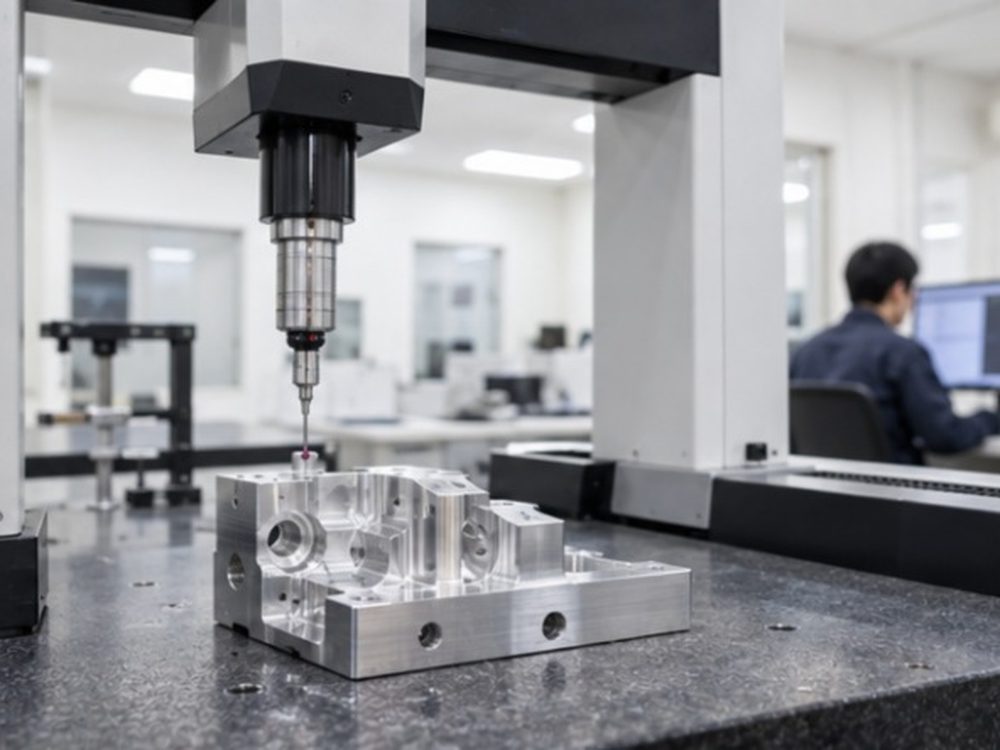 20℃ ±1℃
§06-2MEASURING ROOM
温度を一定にした、測定室。
金属は温度で伸び縮みします。±0.005mmの公差を測るために、測定室は一年中20℃に保っています。
- 三次元測定機 2台
- 画像測定機
- 表面粗さ・輪郭形状測定機
- ハイトゲージ
- マイクロメータ・ノギス(定期校正)
- ピンゲージ・ねじゲージ
§06-3TRACEABILITY
あとから、たどれるように。
LOT
ロット番号でたどる
材料の入荷から、加工した機械・担当者・検査の記録まで、ロット番号ひとつでたどれます。
DATA
記録を残す
初品と工程内の測定値は、データで保存。同じ部品をまた作るとき、前回の条件をそのまま使えます。
CAL
測る道具も測る
測定機器は年に1回以上、校正(くるいがないかの確認)をして、記録を残しています。
§06-4CERTIFICATION
認証・規格
ここには、取得している認証や登録番号を載せます。下は表示の見本です。
表示の見本ISO 9001
品質マネジメントシステム
登録番号・審査機関・適用範囲を、ここに記載します。表示の見本ISO 14001
環境マネジメントシステム
登録番号・審査機関・適用範囲を、ここに記載します。※ デモのため、実際の認証の有無を示すものではありません。
§06-5IF SOMETHING GOES WRONG
万が一、不具合があったとき。
- まず、ご連絡
担当の営業から、当日中に一次のご連絡をします(社内の目安・見本)。
- 原因をしらべる
記録をたどって、材料・機械・工程のどこで起きたかを確かめます。
- 対策をお知らせ
原因と再発を防ぐ方法を、書面でご報告します。