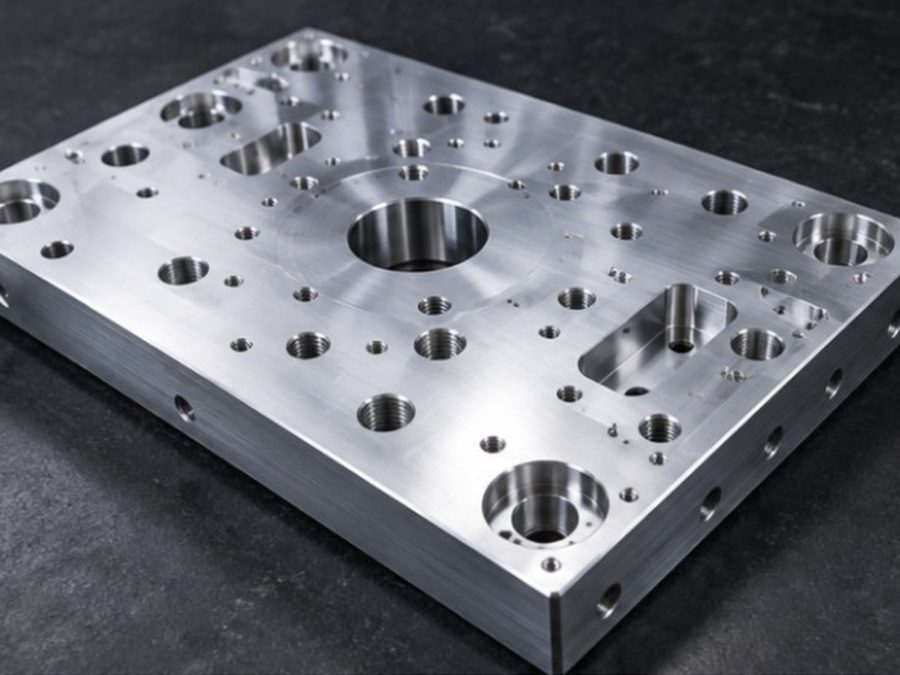
 CASE 01自動車
エンジン試験装置の治具プレート
- 材質
- A5052
- 大きさ
- 400 × 300 × 25 mm
- 公差
- ±0.02 mm
- 数量
- 2個(試作)
- 納期
- 5営業日
- 課題
試験の日程が先に決まっていて、図面の確定から納期まで1週間しかない。
- 工夫
材料は社内在庫の板から切り出し。穴あけ・ねじ立ては高速の小型機、精度が要る基準穴だけを中型機で仕上げ、2台で並行して進めました。
- 結果
5営業日で納品。三次元測定機の成績書をつけてお渡ししました。
材質
工法
業界
8 件 / 全8件
CASE 01自動車試験の日程が先に決まっていて、図面の確定から納期まで1週間しかない。
材料は社内在庫の板から切り出し。穴あけ・ねじ立ては高速の小型機、精度が要る基準穴だけを中型機で仕上げ、2台で並行して進めました。
5営業日で納品。三次元測定機の成績書をつけてお渡ししました。
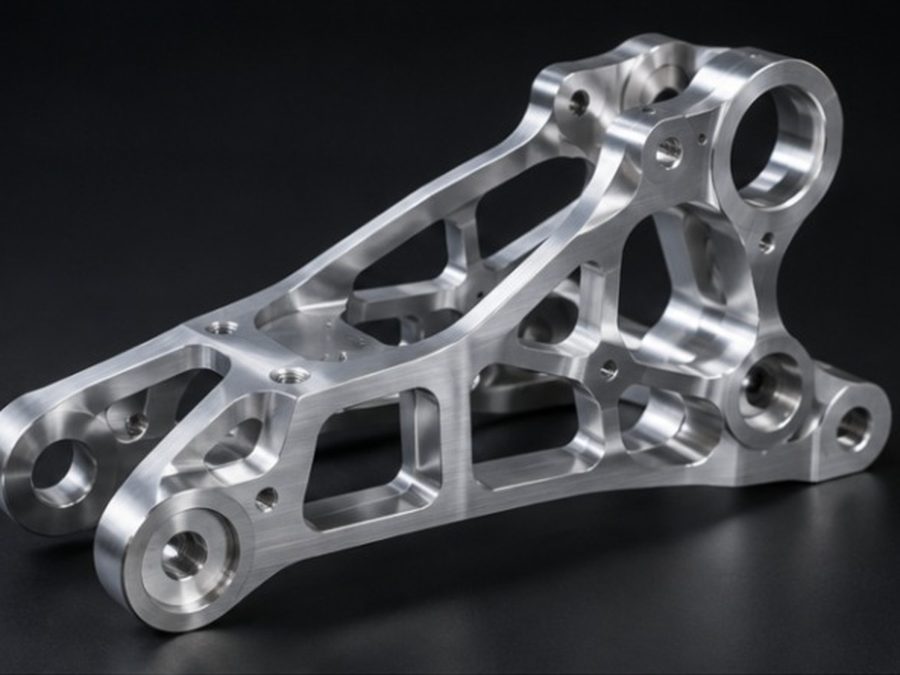 CASE 02ロボット
重さを減らしたいが、強度は落とせない。5つの面に加工があり、面どうしの位置のずれが出やすい。
5軸加工で段取りを1回にまとめました。肉抜きの形は、お客さまの設計者と図面をはさんで相談して決めています。
段取り替えが減って位置のずれが安定。重さは元の形より約3割軽くなりました。
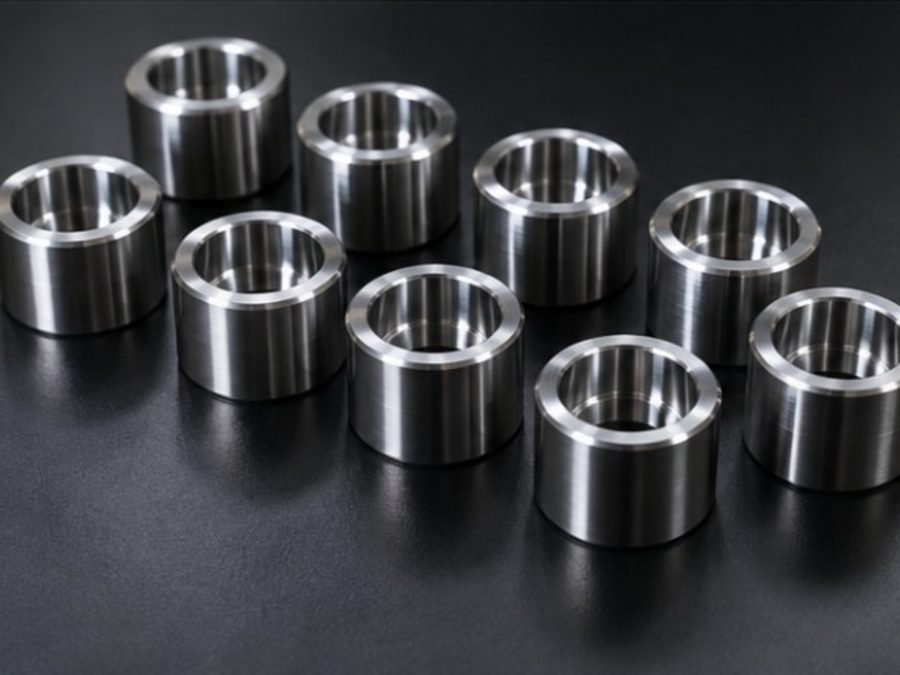 CASE 03自動車
内径の公差が厳しく、量産に入るとばらつきが出てしまう。
仕上げの前に寸法を測って刃物を補正する工程を入れ、朝いちばんは暖機運転のあとに加工。量産の最初の1か月は抜き取り検査を2倍にしました。
工程が安定していることを数字(工程能力)で確かめてから量産へ移りました。
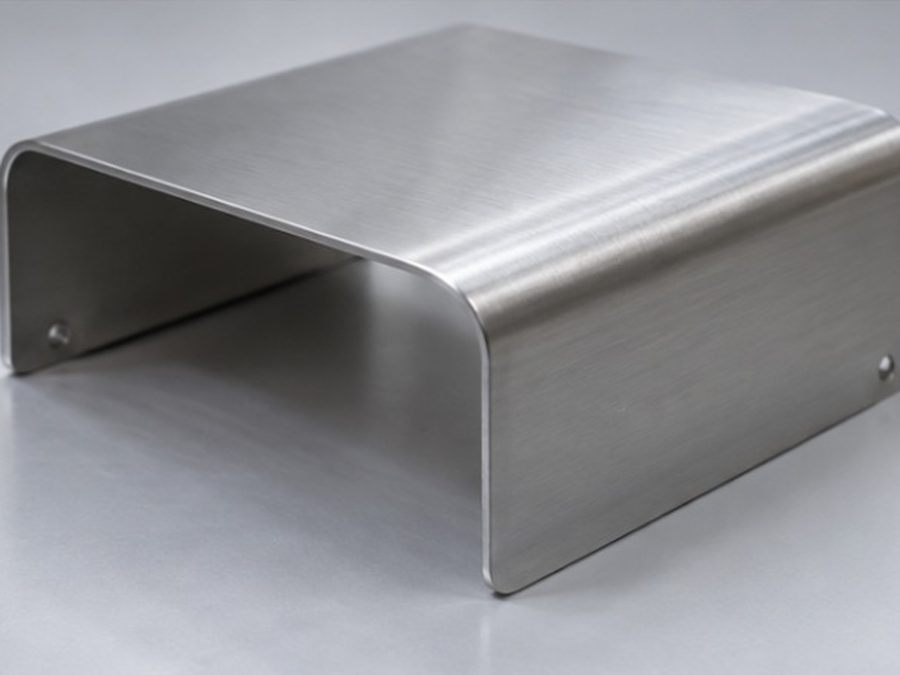 CASE 04食品機械
毎日洗うので、すき間に汚れがたまらない形にしたい。
角は曲げでつくって溶接の箇所を減らし、残った溶接部は研磨で仕上げ。ねじの頭が表に出ない構造をご提案しました。
部品の点数が減り、組み立ての時間も短くなりました。
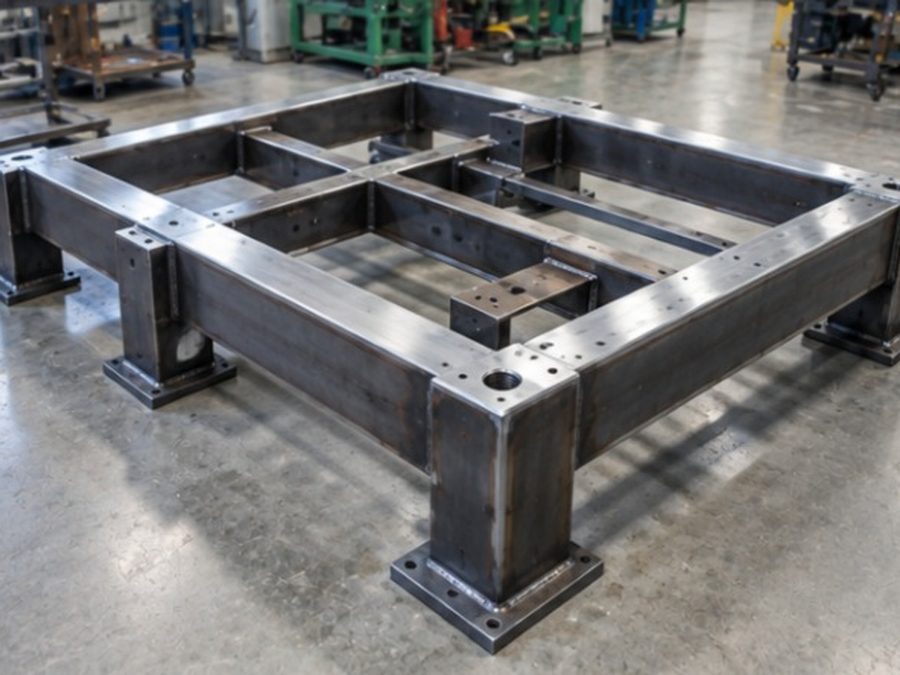 CASE 05半導体装置
溶接すると歪む。大きいので、測るのもむずかしい。
溶接のあと協力工場で焼なましをして歪みをとり、中型のマシニングセンタで取付面を仕上げ。平面度は三次元測定機で確かめています。
製缶・仕上げ・測定までを1社でつなげ、お客さまの手配の手間を減らしました。
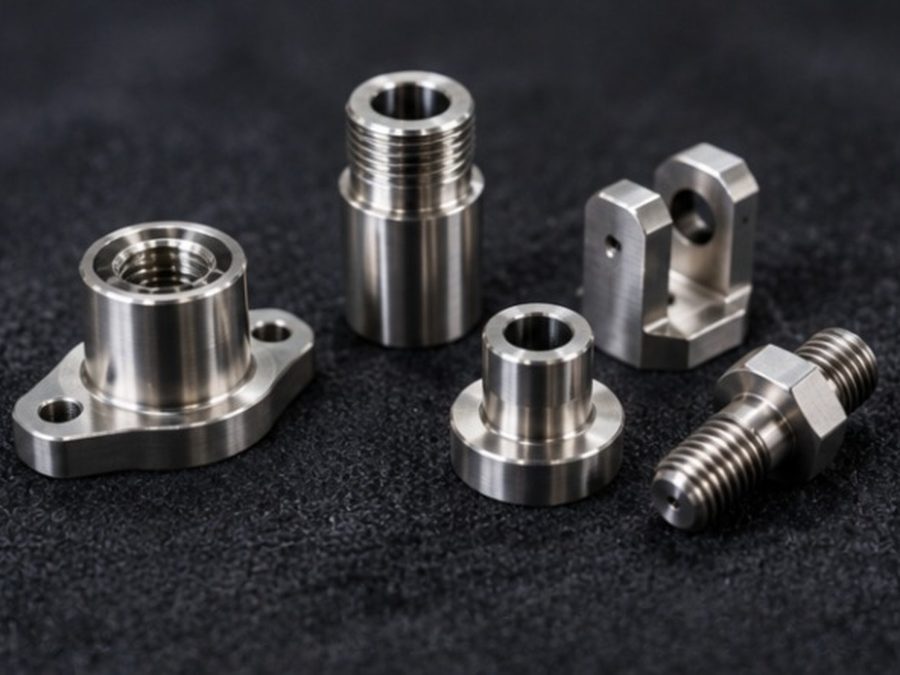 CASE 06医療機器
硬くて削りにくく、刃物がすぐに傷んでしまう。
試し削りで切削の条件を決め、刃物を替える時期を記録。バリ取りは顕微鏡で確認しながら行いました。
5個すべての寸法を記録して納品。次の試作でも同じ条件で再現できるように、条件を残しています。
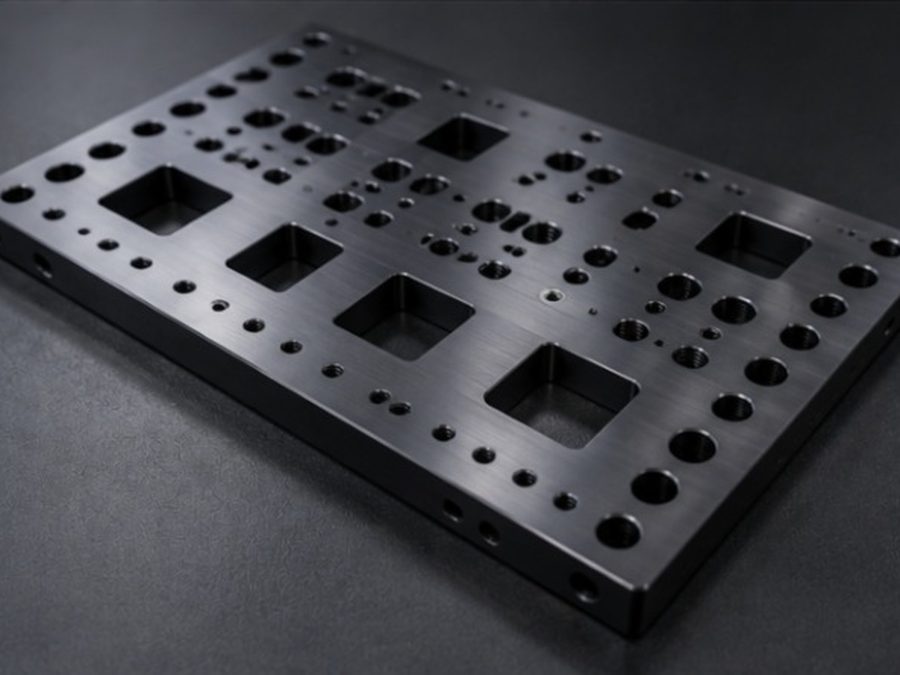 CASE 07産業機械・FA
穴の数が多く、位置をきちんとそろえたい。表面処理も必要。
いただいたDXFから加工データをつくり、外形と穴をレーザーで一度に。アルマイトは協力工場へまとめて手配しました。
アルマイト込みで10営業日。窓口がひとつで済むようになりました。
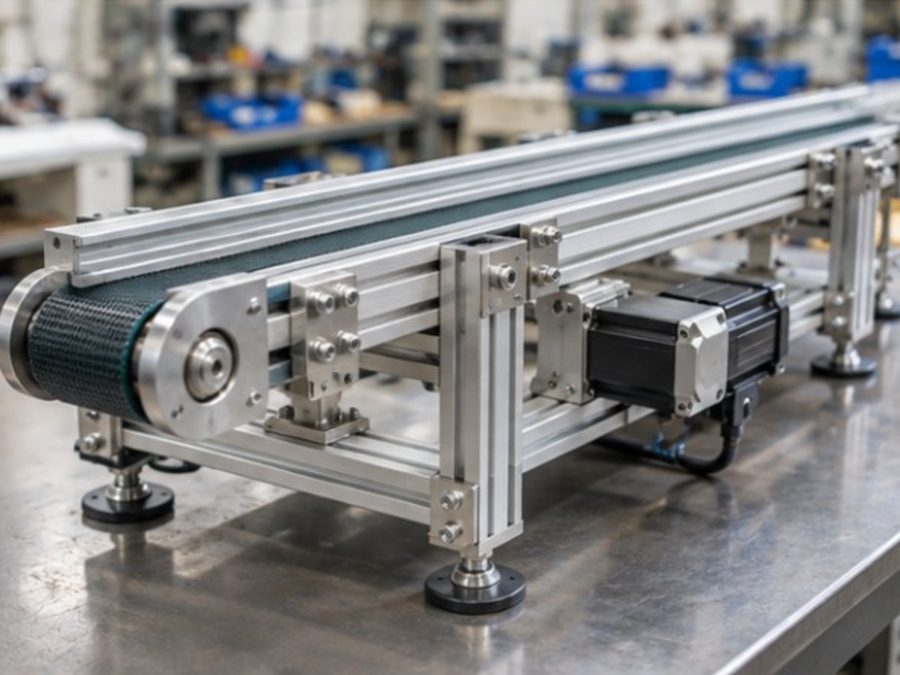 CASE 08産業機械・FA
部品ごとに別の会社へ頼んでいて、納期と品質の管理が大変。
切削・板金・購入品の手配まで一式でお受けし、社内で組み立てと動作の確認まで行いました。
発注先が1社にまとまり、ユニットの状態で届くようになりました。
// REQUEST FOR QUOTATION
見積もりは原則2営業日以内にお返しします。試作1個でも、手描きのスケッチでも大丈夫です。秘密保持契約(NDA)を先に結ぶこともできます。
DEMO
デモサイトのため、送信はされません
実際のサイトでは、ここで会社にメールが届き、お客さまには受付完了のメールが自動で送られます。